
En bref
- Une perceuse à colonne se choisit d’abord selon le matériau, le diamètre des trous et la taille des pièces à travailler.
- Un modèle d’établi suffit pour la plupart des ateliers de particuliers, tandis qu’une machine sur pied répond aux besoins de séries, de pièces lourdes et de grands gabarits.
- La puissance, la course de broche, la distance entre colonne et mandrin, ainsi que la vitesse de rotation déterminent la capacité réelle de perçage.
- Un étau fixé, un mandrin adapté et une machine stable comptent davantage qu’un affichage numérique décoratif.
- En 2026, comptez environ 120 à 300 euros pour un appareil d’établi sérieux, 450 à 1 200 euros pour une machine au sol de bon niveau, hors accessoires et outillage.
Guide pratique pour choisir le type de perceuse à colonne adapté à l’atelier
Une perceuse à colonne n’est pas une perceuse portative posée sur un support. Sa valeur tient à la rigidité de son bâti, à la descente guidée de la broche et à la répétabilité des opérations. Pour percer droit dans une pièce de bois, traverser une platine en acier ou réaliser une série de trous identiques, cette stabilité évite les approximations qui finissent en pièce abîmée ou en foret cassé.
Le premier critère de sélection porte donc sur l’espace disponible et sur l’usage réel. Un atelier de garage de 12 m² ne reçoit pas une machine au sol de 1,70 mètre sans gêner les circulations. À l’inverse, une petite machine d’établi devient vite frustrante si les travaux comprennent des traverses métalliques, des panneaux de forte épaisseur ou des pièces qui dépassent largement du plateau.
La perceuse à colonne d’établi pour les travaux courants
Le modèle d’établi est le plus cohérent pour le bricolage régulier, l’ébénisterie légère, la fabrication de meubles et les petites pièces métalliques. Il se boulonne sur un établi robuste ou sur un meuble spécifiquement conçu pour absorber les vibrations. Sa hauteur se situe souvent entre 60 et 90 cm, avec une puissance généralement comprise entre 350 et 750 W.
Cette catégorie accepte couramment des forets de 1,5 à 13 mm, parfois jusqu’à 16 mm selon le mandrin et la motorisation. Elle permet de percer des tasseaux, des plateaux de mobilier, de l’aluminium ou de l’acier doux avec les bons outils de perçage. Pour une utilisation domestique, une machine affichant une course de broche de 50 à 80 mm couvre déjà une grande partie des besoins.
La limite apparaît avec les grandes pièces. Un panneau de 60 cm de large, une équerre longue ou un élément de portail peut manquer de place entre la colonne et le mandrin. Il faut vérifier cette mesure, aussi appelée col de cygne ou distance col de cygne-broche. Une valeur de 120 mm permet de travailler à 120 mm du bord de la pièce, pas davantage.
Les machines sur pied, radiales et magnétiques
La perceuse à colonne sur pied repose directement au sol. Son bâti plus lourd améliore la précision et limite les vibrations lorsque le foret attaque un métal dur. Les modèles sérieux disposent souvent d’un moteur de 550 à 1 100 W, d’une table inclinable et d’une hauteur utile supérieure. Cette solution devient pertinente pour les pièces lourdes, les perçages fréquents et les diamètres plus importants.
La version radiale ajoute un bras horizontal ou un réglage de tête qui augmente la distance de travail par rapport à la colonne. Elle est utile lorsqu’il faut percer loin du bord d’une pièce large. Cette architecture intéresse notamment les travaux de ferronnerie, les bâtis métalliques et certains assemblages en bois massif. Le mécanisme demande toutefois une conception rigide, car un bras qui prend du jeu enlève précisément ce que la machine est censée apporter.
La perceuse magnétique répond à une autre logique. Son socle électromagnétique se fixe sur une surface ferromagnétique plane et suffisamment épaisse. Elle sert sur une charpente métallique, une poutre ou une tôle de forte section lorsque la pièce ne peut pas être apportée à l’atelier. Sa sécurité dépend de l’adhérence du support, de l’état de l’alimentation électrique et de la position de travail. Un usage sur chantier impose une formation adaptée et des protections contre la chute de l’appareil.
| Type de machine | Usage adapté | Puissance courante | Prix constaté en 2026 |
|---|---|---|---|
| Modèle d’établi | Bois, aluminium, acier doux, petites pièces | 350 à 750 W | 120 à 300 euros |
| Machine sur pied | Usage soutenu, pièces lourdes, perçages répétés | 550 à 1 100 W | 450 à 1 200 euros |
| Version radiale | Perçage loin du bord, grandes pièces | 550 à 1 000 W | 500 à 1 500 euros |
| Perceuse magnétique | Structures métalliques et chantier | 1 000 à 1 800 W | 700 à 2 500 euros |
Un support pour perceuse portative peut dépanner lors d’un usage rare. Il ne remplace pas un vrai bâti, car le guidage, la table et la stabilité générale restent plus limités. Pour des perçages de précision dans le métal ou pour un travail répété, acheter directement une machine dédiée évite de cumuler des accessoires qui ne donnent jamais la même rigidité.
La bonne catégorie est celle qui laisse assez de place autour de la pièce tout en restant proportionnée à l’atelier. Une machine trop imposante encombre durablement l’espace, tandis qu’un petit modèle sous-dimensionné pousse à forcer, avec un résultat médiocre et un risque accru.
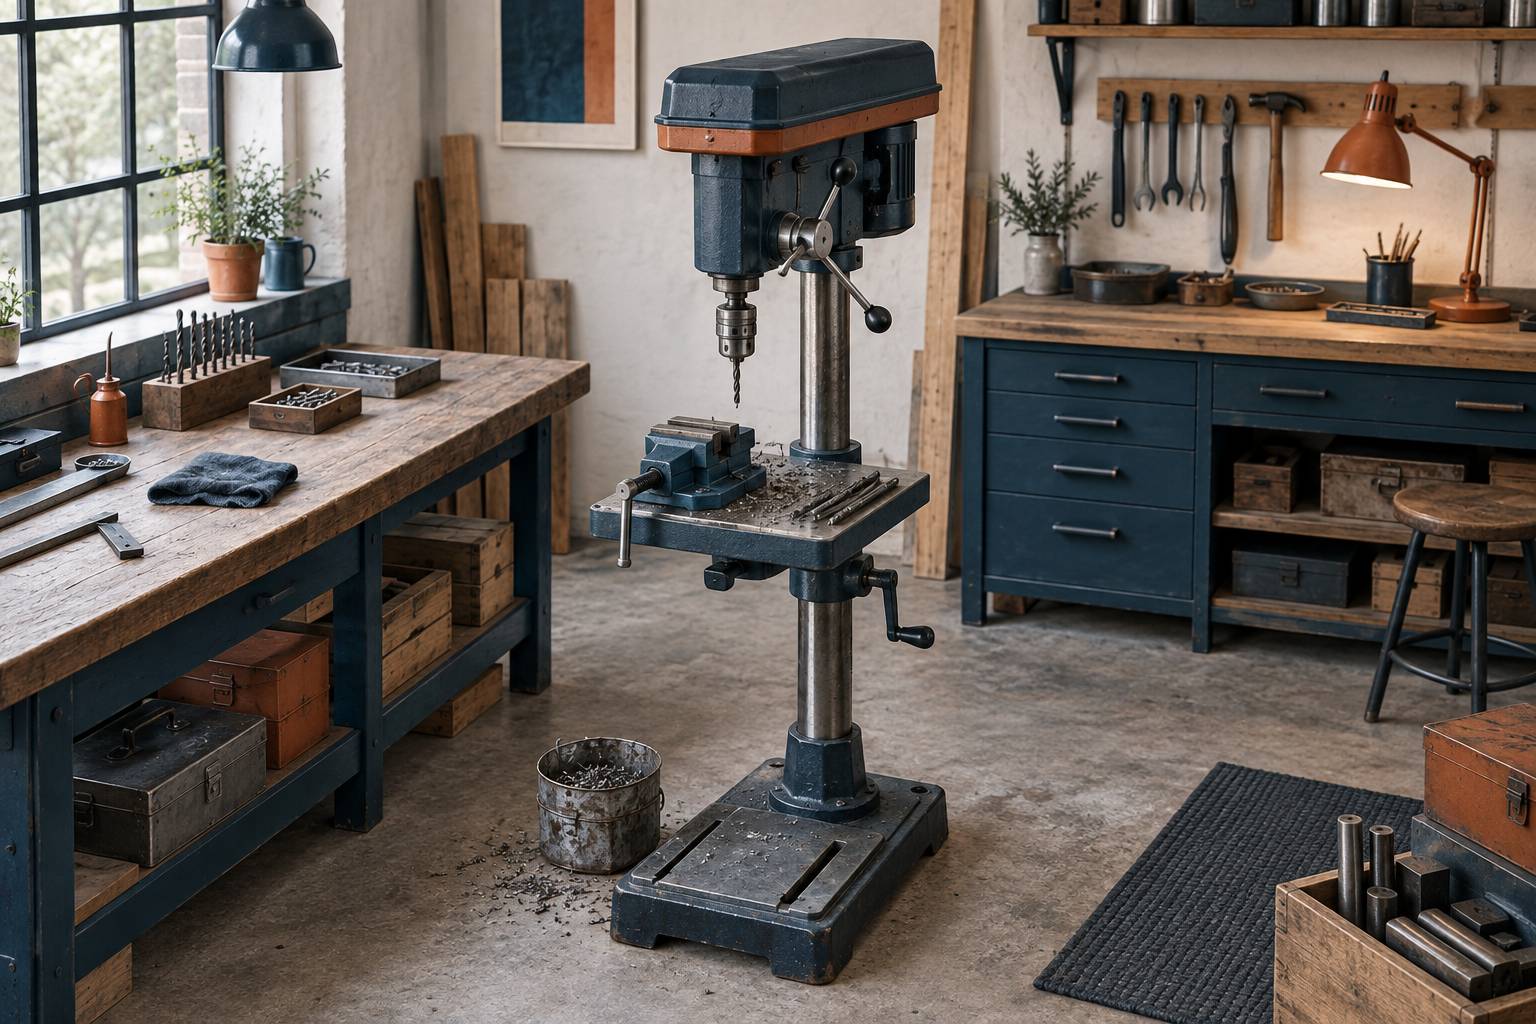
Caractéristiques techniques d’une perceuse à colonne à vérifier avant l’achat
Les fiches produits mettent souvent en avant la puissance du moteur. Ce chiffre est utile, mais il ne suffit pas à juger une machine. Une perceuse à colonne de 750 W avec une broche mal guidée, une table flexible ou des poulies imprécises donnera de moins bons résultats qu’un appareil moins puissant mais correctement construit.
La sélection doit commencer par les dimensions utiles. Elles déterminent la taille des pièces qui peuvent être percées sans montage compliqué. Une machine se choisit selon la réalité des travaux prévus, pas selon le diamètre maximal affiché dans une publicité.
Course de broche, hauteur utile et distance de perçage
La course de broche correspond à la descente maximale du mandrin. Une course de 50 mm suffit pour percer une petite pièce ou traverser une planche mince. Une course de 80 à 100 mm apporte davantage de souplesse sur les montants en bois, les assemblages épais et les empilages de métal. Cette valeur ne doit pas être confondue avec la longueur du foret.
La hauteur utile dépend de la distance entre le mandrin en position haute et la table. Elle est liée au réglage vertical de la table et à la hauteur totale de la colonne. Pour des pièces hautes, une table qui se déplace facilement et se bloque sans jeu est préférable. Certaines machines permettent aussi d’abaisser ou de retirer la table afin de percer directement sur le socle.
La distance entre la colonne et l’axe du mandrin mérite une vérification précise. Un appareil affichant 125 mm de distance permet de percer au maximum à 125 mm du bord. Pour travailler au centre d’un panneau de 400 mm de large, il faut donc une distance d’au moins 200 mm. Ce calcul simple évite l’achat d’une machine incapable de réaliser les travaux envisagés.
Broche, mandrin et capacité de serrage
Le mandrin reçoit le foret, la fraise ou l’accessoire de perçage. Un mandrin de 1,5 à 13 mm est courant sur les modèles d’établi. Une capacité de 3 à 16 mm apporte une marge utile pour les gros forets à bois et certains outils métal. Il faut contrôler la qualité du serrage, car un foret qui glisse marque la queue de l’outil, dégrade le trou et peut devenir dangereux.
Le mandrin autoserrant simplifie les changements d’outil. Il est agréable en usage fréquent, à condition d’être de bonne fabrication. Un mandrin à clé reste fiable pour de gros efforts, mais il impose de ranger la clé immédiatement après usage. La laisser dans le mandrin est une faute de sécurité classique, car elle peut être projetée au démarrage.
Le cône Morse, présent sur des machines plus robustes, permet de monter directement des forets à queue conique ou d’utiliser un adaptateur. C’est un avantage pour les grands diamètres dans le métal. Le démontage et le montage demandent de respecter les surfaces coniques, propres et sans choc. Une broche endommagée ou un faux-rond marqué justifie un diagnostic par un réparateur d’outillage.
Le faux-rond est le défaut de rotation du mandrin ou de la broche. Il se remarque lorsqu’un foret semble dessiner un cercle au lieu de tourner sur son axe. Pour du mobilier courant, une légère tolérance ne bloque pas le travail. Pour des tourillons, des petites pièces métalliques ou des assemblages précis, un faux-rond réduit devient déterminant. Tester une machine en magasin avec une tige rectifiée reste plus parlant qu’un argument commercial.
La table, le socle et les commandes
Une table en fonte absorbe mieux les vibrations qu’une pièce fine en tôle emboutie. Elle ne transforme pas une machine économique en matériel industriel, mais elle améliore la stabilité. Les rainures en T facilitent la fixation d’un étau ou de brides. Elles sont plus utiles qu’une table simplement inclinable, car une pièce mal maintenue peut tourner brutalement avec le foret.
Les poignées de descente doivent offrir une prise nette et revenir correctement. Une butée de profondeur graduée permet de répéter plusieurs perçages à une profondeur identique. Sa graduation doit rester lisible et son blocage ferme. Les réglages qui se dérèglent après trois manœuvres font perdre du temps et retirent tout l’intérêt de ce type d’équipement.
Une machine bien choisie associe des dimensions de travail cohérentes, une broche sans jeu excessif et une table capable de maintenir réellement les pièces. La puissance ne vient qu’après ces bases mécaniques.
Puissance et vitesse de rotation pour les outils de perçage du bois et du métal
La puissance et la vitesse de rotation sont liées, mais elles ne répondent pas à la même question. La puissance indique la capacité du moteur à maintenir son effort. La vitesse indique le nombre de tours de l’outil par minute. Percer une tôle d’acier avec un foret de 10 mm à la vitesse prévue pour un petit foret bois provoque un échauffement rapide, un émoussement du tranchant et parfois un blocage.
Une perceuse à colonne correctement réglée permet d’adapter la rotation au diamètre et au matériau. Plus le diamètre augmente, plus la vitesse doit diminuer. Le métal demande en général une rotation moins élevée que le bois. Un foret étagé, une scie-cloche ou une fraise réclament également un réglage prudent, même si la machine annonce une puissance élevée.
Choisir une puissance utile sans surdimensionner l’atelier
Pour le bois tendre, les panneaux et les petits perçages dans l’acier doux, un moteur de 350 à 500 W peut suffire. Cette puissance convient aux bricoleurs qui percent ponctuellement des trous de 3 à 10 mm et réalisent quelques assemblages. Elle atteint ses limites lorsque l’usage devient régulier, que les forets grossissent ou que les pièces métalliques se multiplient.
Une plage de 550 à 750 W représente un choix plus solide pour un atelier polyvalent. Elle permet de travailler avec davantage de constance dans le hêtre, le chêne, l’aluminium et l’acier doux, à condition de respecter les vitesses et d’employer des forets affûtés. Les machines de cette catégorie peuvent recevoir des accessoires plus exigeants, sans pour autant autoriser tous les usages industriels.
Au-delà de 1 000 W, l’investissement vise surtout les travaux métalliques soutenus, les gros diamètres et les machines magnétiques. La motorisation seule ne garantit pas la capacité de perçage annoncée. Le bâti, le couple transmis, le refroidissement et le maintien de la pièce restent indissociables de la performance réelle.
Adapter la vitesse aux matériaux et aux diamètres
Les modèles d’entrée de gamme changent généralement de vitesse par déplacement de courroie sur des poulies étagées. Le système est simple et durable. Il impose d’arrêter et de débrancher l’appareil avant toute intervention sur la courroie. Les modèles plus élaborés proposent un variateur mécanique ou électronique, pratique lorsque les matériaux alternent au fil de la journée.
| Travail courant | Diamètre indicatif | Vitesse de rotation indicative | Condition de travail |
|---|---|---|---|
| Bois tendre avec foret hélicoïdal | 4 à 8 mm | 1 500 à 2 500 tr/min | Foret propre, pièce bridée |
| Bois dur avec foret Forstner | 20 à 35 mm | 500 à 1 000 tr/min | Avance régulière, évacuation des copeaux |
| Acier doux avec foret HSS | 4 à 8 mm | 700 à 1 200 tr/min | Lubrification adaptée et pression modérée |
| Acier doux avec foret HSS | 10 à 13 mm | 300 à 600 tr/min | Pré-trou recommandé selon l’épaisseur |
Ces valeurs donnent un ordre de grandeur, pas une consigne rigide. Le type d’acier, l’état du foret, la profondeur à traverser et le revêtement de l’outil font varier le réglage. Un bruit aigu, une fumée ou des copeaux bleuis signalent souvent une vitesse trop haute ou un foret émoussé. Il faut alors arrêter la machine et corriger le problème, plutôt que d’appuyer davantage sur le levier.
Le perçage du verre, du carrelage ou de la céramique appelle des forets spécifiques et une vitesse basse. La pièce doit être parfaitement soutenue, car ces matériaux cassants ne pardonnent ni vibration ni pression brutale. Les travaux sur acier inoxydable, fonte épaisse ou alliage technique demandent des paramètres plus précis. Un métallier ou un outilleur qualifié peut déterminer les outils et lubrifiants adaptés lorsque la pièce a une valeur ou une fonction structurelle.
Une machine polyvalente doit surtout couvrir une plage basse crédible, idéalement autour de 300 à 500 tr/min, et proposer assez de vitesses intermédiaires. Un appareil qui tourne vite mais ne ralentit pas correctement est mal équipé pour le métal et les grands diamètres.
Sélection des accessoires, de l’étau et des marques de perceuses selon le budget
Le prix d’achat ne se limite pas au montant affiché sur la machine. Une perceuse à colonne sans étau rigide, sans forets adaptés et sans solution de fixation oblige à compléter l’équipement dès les premiers travaux. Il est plus sain de réserver une part du budget aux accessoires que d’acheter un appareil trop ambitieux puis de maintenir les pièces à la main.
Sur un budget global de 250 euros, consacrer 160 à 190 euros à la machine et 60 à 90 euros à un étau, à quelques forets HSS et à des brides donne souvent un ensemble plus exploitable qu’un modèle à 250 euros utilisé nu. Pour un équipement sur pied autour de 700 euros, prévoir 100 à 200 euros d’accessoires reste réaliste selon les matériaux travaillés.
Étau à tiges, étau usiné et brides de maintien
L’étau à tiges est léger et maniable. Il convient à des pièces de petite taille et à un usage occasionnel. Sa construction plus simple limite toutefois sa résistance lorsqu’un foret de gros diamètre accroche dans le métal. Son avantage est son coût, souvent compris entre 25 et 60 euros en 2026, mais il doit être fixé au plateau et non seulement posé.
L’étau usiné est plus lourd. Ses mors restent généralement mieux parallèles et son serrage tient mieux pendant les opérations répétées. Comptez environ 70 à 180 euros selon la largeur des mors et la qualité de fabrication. Pour le métal, cette dépense se justifie rapidement. Une pièce qui tourne avec le foret peut couper, tordre le poignet ou arracher le montage.
Les brides deviennent nécessaires pour les pièces volumineuses, irrégulières ou trop grandes pour l’étau. Leur rôle est de plaquer fermement la pièce contre la table. Elles ne dispensent pas d’un contrôle du dégagement du foret. Une bride mal positionnée peut gêner la descente et provoquer un mouvement imprévu.
- Un jeu de forets HSS couvre l’acier doux, l’aluminium et de nombreux plastiques, à condition de choisir le bon diamètre et une vitesse adaptée.
- Des forets bois à pointes de centrage produisent un départ plus propre dans les panneaux et les bois massifs.
- Une scie-cloche exige un arbre de qualité, une vitesse basse et une pièce immobilisée pour éviter l’arrachement.
- Un plateau sacrificiel en bois protège la table et limite les éclats lors des perçages débouchants.
- Des brides et des écrous adaptés aux rainures de la table sécurisent les pièces que l’étau ne peut pas prendre.
Comparer les marques sans acheter un logo
Les marques de perceuses ne se valent pas toutes sur la disponibilité des pièces, la qualité du mandrin ou la précision des assemblages. Les enseignes de bricolage proposent des modèles accessibles pour les travaux ponctuels. Elles sont adaptées si la machine sert quelques fois par an et si les exigences de précision restent modérées.
Les fabricants spécialisés dans l’outillage d’atelier proposent généralement des bâtis plus lourds, des tables mieux usinées et un service de pièces détachées plus durable. Ce positionnement justifie un écart de prix, mais il faut vérifier point par point ce qui est inclus. Une machine de marque reconnue avec un mandrin médiocre ou un moteur peu adapté n’est pas automatiquement un bon achat.
Les avis en ligne peuvent signaler un défaut récurrent, comme une courroie fragile, un interrupteur défaillant ou un jeu excessif dans la broche. Ils ne remplacent pas l’examen concret de l’appareil. Le poids, la fluidité des commandes, la précision de la table et la disponibilité de la notice technique sont des indices plus fiables que la note moyenne seule.
Un achat d’occasion peut réduire la dépense de 30 à 50 % par rapport au neuf. Il faut alors contrôler l’état du câble, l’absence de vibration anormale, la fixation du moteur, le retour du levier, le verrouillage de table et la concentricité du mandrin. Pour une machine triphasée, la compatibilité avec l’installation doit être validée par un électricien. Une adaptation improvisée sur le tableau électrique expose à un risque sérieux et à des frais inutiles.
Le meilleur budget est celui qui inclut une machine suffisamment rigide, un système de maintien fiable et des outils adaptés au matériau. Une perceuse bon marché devient coûteuse dès lors qu’elle impose de remplacer son mandrin, son étau et ses forets après quelques utilisations.
Sécurité et installation d’une perceuse à colonne dans un atelier domestique
La sécurité commence avant le premier trou. Une perceuse à colonne produit du couple, entraîne des copeaux coupants et peut accrocher une pièce en une fraction de seconde. Les accidents proviennent moins d’un manque de puissance que d’un serrage insuffisant, d’un réglage négligé ou d’un vêtement qui se prend dans les parties tournantes.
La machine doit être installée sur un support stable, plan et capable de supporter sa masse. Une perceuse d’établi ne se pose pas sur une tablette légère. Le boulonnage à un établi robuste limite le basculement et réduit les vibrations. Une machine sur pied se fixe au sol lorsque sa notice le prévoit, particulièrement dans un atelier où les grandes pièces peuvent exercer un effort latéral.
Éclairage, alimentation et environnement de travail
Un éclairage direct sur la zone de perçage permet de repérer le point de traçage et l’amorce du foret. Une lampe d’atelier doit être positionnée sans câble pendant dans la zone de travail. Les copeaux métalliques se ramassent avec une brosse ou un crochet, jamais avec les doigts lorsque la machine vient de fonctionner.
L’alimentation électrique doit correspondre aux caractéristiques de l’appareil. La plupart des modèles domestiques fonctionnent en monophasé 230 V. Les machines triphasées demandent une installation dédiée ou une solution définie par un professionnel compétent. Toute intervention sur le circuit électrique, le câblage ou le remplacement d’un interrupteur relève d’un électricien qualifié.
Le sol doit rester dégagé. Un câble, une chute de bois ou une boîte de forets sous les pieds suffit à déséquilibrer l’opérateur au mauvais moment. Le bruit et les vibrations sont aussi des indicateurs. Une vibration nouvelle peut révéler un foret tordu, une pièce mal serrée ou un défaut de montage qu’il faut traiter avant de reprendre.
Gestes à appliquer pendant le perçage
Les lunettes de protection sont nécessaires, car les copeaux peuvent être projetés vers le visage. Les gants ne doivent pas être portés à proximité d’un mandrin en rotation. Ils peuvent s’enrouler dans l’outil et aggraver fortement une blessure. Des vêtements ajustés, des cheveux attachés et l’absence de bijoux pendants réduisent les risques d’entraînement.
La pièce doit être maintenue par un étau ou des brides dès qu’elle est petite, métallique ou susceptible de tourner. Tenir une pièce à la main n’est pas acceptable lorsque le foret peut accrocher. Le carter de protection du mandrin doit rester présent et fonctionnel. Il ne faut pas le neutraliser pour gagner quelques secondes de visibilité.
Avant de démarrer, le foret est serré, la clé de mandrin est retirée, la vitesse est réglée et la pièce est contrôlée. La descente s’effectue sans à-coup. Si le foret bloque, il faut couper l’alimentation, attendre l’arrêt complet, puis analyser la cause. Forcer sur le levier casse l’outil ou déplace la pièce.
Le changement de courroie, de foret ou de réglage interne se fait appareil débranché. Les réglages de butée et de table peuvent sembler anodins, mais un desserrage involontaire modifie la trajectoire de travail. Pour des travaux répétitifs sur métal, une protection auditive peut aussi être utile selon le niveau sonore de l’atelier.
La précision recherchée avec une perceuse à colonne n’a de valeur que si l’opérateur garde la maîtrise de la pièce, de l’outil et de l’environnement. Une machine stable, un étau correctement fixé et une vitesse adaptée font plus pour la qualité du résultat qu’un équipement surchargé de fonctions.
Quelle puissance choisir pour une perceuse à colonne domestique ?
Une puissance de 550 à 750 W convient à un atelier polyvalent qui travaille le bois, l’aluminium et l’acier doux de façon régulière. Un modèle de 350 à 500 W suffit pour de petits perçages occasionnels, avec des forets de diamètre modéré.
Quelle est la différence entre une perceuse à colonne d’établi et une machine sur pied ?
Le modèle d’établi est compact et se fixe sur un plan de travail. La machine sur pied est plus lourde, plus haute et généralement plus rigide. Elle convient mieux aux grandes pièces, aux perçages fréquents et au travail du métal.
Faut-il choisir un mandrin autoserrant ou un mandrin à clé ?
Un mandrin autoserrant facilite les changements de foret et apporte du confort pour les travaux courants. Un mandrin à clé reste courant sur certains modèles robustes, mais sa clé doit être retirée avant tout démarrage afin d’éviter une projection.
Peut-on tenir une pièce à la main sur une perceuse à colonne ?
Non, surtout pour le métal, les petites pièces et les gros diamètres. La pièce doit être immobilisée dans un étau fixé à la table ou avec des brides. Un foret qui accroche peut entraîner brutalement une pièce non maintenue.
Quel budget prévoir pour une perceuse à colonne fiable ?
En 2026, un modèle d’établi sérieux coûte généralement entre 120 et 300 euros. Il faut ajouter un étau, des brides et des forets adaptés. Pour une machine sur pied destinée à un usage soutenu, comptez plutôt entre 450 et 1 200 euros hors accessoires.